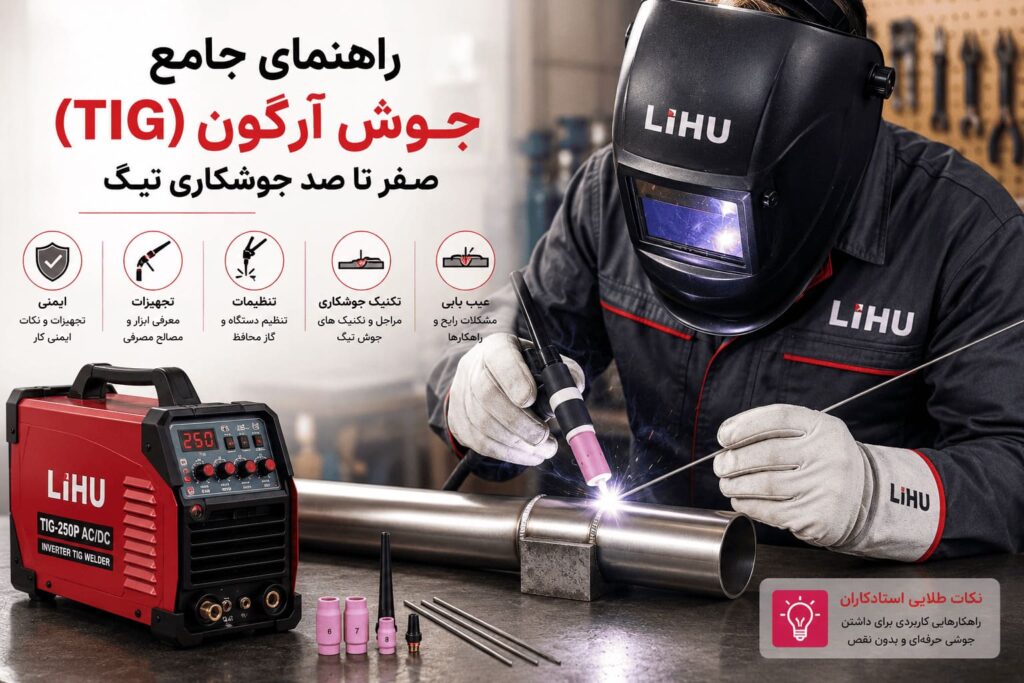
جوش آرگون یا جوشکاری TIG چیست؟
جوش آرگون که با نامهای جوشکاری TIG (Tungsten Inert Gas) یا GTAW (Gas Tungsten Arc Welding) نیز شناخته میشود، یکی از دقیقترین و تمیزترین روشهای جوشکاری ذوبی در صنعت به شمار میرود. در این فرایند، قوس الکتریکی میان الکترود تنگستن غیرمصرفی و قطعه کار ایجاد شده و با ذوب فلز پایه، اتصالی با کیفیت متالورژیکی فوقالعاده به وجود میآید.
ویژگی منحصربهفرد جوشکاری آرگون، استفاده از گاز محافظ آرگون با خلوص بالا است که حوضچه مذاب را در برابر اکسیژن، نیتروژن و سایر آلایندههای هوا محافظت میکند. این امر منجر به تولید جوشی تمیز، یکنواخت و عاری از هرگونه تخلخل و اکسیداسیون میشود. به همین دلیل، جوش آرگون در صنایع حساسی مانند نفت و گاز، پتروشیمی، تجهیزات پزشکی، صنایع غذایی، هوافضا و ساخت سازههای استیل و آلومینیومی کاربرد گستردهای دارد.
مهمترین ویژگیهای جوشکاری TIG عبارتند از:
-
دقت فوقالعاده در کنترل حرارت و حوضچه مذاب
-
امکان جوشکاری ورقهای نازک زیر ۱ میلیمتر
-
حداقل پاشش جرقه و دود
-
تولید اتصالات با ظاهر تمیز و بدون نیاز به پرداخت کاری
-
قابلیت جوشکاری طیف گستردهای از فلزات از جمله استیل، آلومینیوم، مس، تیتانیوم و آلیاژهای خاص
آشنایی با انواع جوش آرگون (TIG)
جوشکاری آرگون بر اساس نوع جریان الکتریکی، میزان اتوماسیون و نحوه استفاده از سیم جوش به دستههای مختلفی تقسیم میشود. انتخاب هر یک از این روشها، تأثیر مستقیمی بر کیفیت، سرعت و هزینه نهایی جوشکاری دارد.
انواع جوش آرگون بر اساس نوع جریان
جوش آرگون با جریان مستقیم (DC TIG)
رایجترین نوع جوشکاری TIG که در آن جریان الکتریکی به صورت مستقیم از الکترود تنگستن به قطعه کار منتقل میشود. این روش با ایجاد قوسی پایدار و نفوذ بالا، برای جوشکاری فولاد، استیل ضدزنگ، مس و تیتانیوم ایدهآل است و بیشتر پروژههای صنعتی مرتبط با این فلزات با DC TIG انجام میشوند.
جوش آرگون با جریان متناوب (AC TIG)
در این روش، جهت جریان به صورت مداوم تغییر میکند. نیمسیکل مثبت جریان، لایه اکسیدی مقاوم روی آلومینیوم و منیزیم را شکسته و نیمسیکل منفی، حرارت لازم برای ذوب عمیق فلز را فراهم میکند. به همین دلیل، AC TIG انتخاب اصلی برای جوشکاری آلومینیوم و منیزیم محسوب میشود.
جوش آرگون پالسی (Pulse TIG)
در این روش پیشرفته، جریان بین دو سطح بالا (پیک) و پایین (بیس) نوسان میکند. جریان پیک، فلز را ذوب کرده و جریان بیس، به حوضچه اجازه میدهد تا بدون خاموش شدن قوس، کمی خنک شود. این تکنیک باعث کاهش اعوجاج، کنترل بهتر حرارت و افزایش کیفیت جوش در قطعات نازک و حساس میشود.
انواع جوش آرگون بر اساس نحوه اجرا
جوش آرگون دستی (Manual TIG)
در این روش، اپراتور تمام مراحل شامل کنترل تورچ، طول قوس، سرعت حرکت و تزریق فیلر را به صورت مستقیم مدیریت میکند. اگرچه به مهارت و تجربه بالایی نیاز دارد، اما بیشترین انعطافپذیری را برای جوشکاری قطعات سفارشی و تعمیرات فراهم میکند.
جوش آرگون اتوماتیک (Automatic TIG)
در این روش، بخشی یا تمام عملیات جوشکاری توسط سیستمهای مکانیزه کنترل میشود. کنترل دقیق پارامترها، یکنواختی بالا، کاهش خطاهای انسانی و افزایش سرعت تولید از مزایای این روش است که در خطوط تولید انبوه کاربرد دارد.
جوش آرگون مداری (Orbital TIG)
پیشرفتهترین زیرشاخه جوشکاری TIG که در آن تورچ به صورت خودکار دور لوله یا قطعه استوانهای میچرخد. این روش در صنایع دارویی، غذایی، هستهای و هوافضا که کوچکترین عیب جوش غیرقابل قبول است، کاربرد گستردهای دارد و دقت و تکرارپذیری فوقالعادهای ارائه میدهد.
انواع جوش آرگون بر اساس استفاده از فیلر
جوش آرگون با فیلر (Filler TIG)
در این روش، جوشکار همزمان با ایجاد قوس، سیم جوش را به حوضچه مذاب اضافه میکند. استفاده از فیلر باعث افزایش استحکام اتصال، جبران فاصله بین قطعات و امکان جوشکاری ضخامتهای بیشتر میشود. این روش برای اتصالات سازهای و صنعتی رایج است.
جوش آرگون بدون فیلر (Autogenous TIG)
در این روش، اتصال تنها با ذوب لبههای قطعه انجام میشود و نیازی به افزودن فلز پرکننده نیست. این روش بیشتر برای ورقهای نازک، تجهیزات استیل و قطعاتی که ظاهر جوش اهمیت بالایی دارد، استفاده میشود.
مزایا و معایب جوشکاری TIG
جوشکاری آرگون مانند هر روش مهندسی دیگری، در کنار مزایای بینظیر، با محدودیتهای عملیاتی مشخصی همراه است. آگاهی از این ویژگیها به انتخاب آگاهانه روش مناسب برای هر پروژه کمک میکند.
مزایای شاخص جوش آرگون
کیفیت متالورژیکی و ظرافت فوقالعاده
متمرکز بودن قوس الکتریکی، پهنای منطقه تحت تأثیر حرارت را به حداقل میرساند. این ویژگی باعث ایجاد خط جوشی باریک، منسجم و با کمترین تغییر شکل ساختاری در فلز پایه میشود. خلوص بالای گاز محافظ نیز از ایجاد ترکهای میکروسکوپی جلوگیری میکند.
فرایند پاکیزه و بدون پاشش
به دلیل عدم مصرف الکترود تنگستن و نبود روپوش پودری روی سیم جوش، هیچ گونه جرقه یا پاشش ماده مذاب به اطراف رخ نمیدهد. خط جوش پس از انجماد، بدون نیاز به چکشکاری یا فرزکاری، کاملاً تمیز و آماده تحویل است.
کنترل مستقل حرارت و حوضچه مذاب
در جوشکاری TIG، میزان جریان الکتریسیته (حرارت) کاملاً مستقل از سرعت ورود سیم فیلر کنترل میشود. این تفکیک ساختاری به استادکار اجازه میدهد تا کنترل کاملی روی عمق نفوذ و پهنای حوضچه ذوب داشته باشد.
توانایی جوشکاری ورقهای فوقنازک
پایداری بالای قوس تنگستن در جریانهای بسیار پایین (حتی زیر ۱۰ آمپر)، امکان اتصال ورقهای جدارنازک زیر ۱ میلیمتر را بدون خطر سوراخ شدن فراهم میکند.
معایب و محدودیتهای جوش آرگون
سرعت پایین و نرخ رسوب کم
دستی بودن تزریق فیلر و نیاز به دقت میلیمتری، سرعت پیشرفت پروژه را در مقایسه با روشهای نیمهاتوماتیک مانند MIG/MAG به شدت کاهش میدهد. این روش برای پروژههای اسکلتسازی یا تولید انبوه سازههای ضخیم مقرونبهصرفه نیست.
نیاز به مهارت و تخصص بسیار بالا
هماهنگی کامل میان دو دست، حفظ فاصله ثابت ۲ میلیمتری نوک تنگستن از سطح مذاب و کنترل همزمان پدال یا شستی تورچ، نیاز به ماهها آموزش تخصصی و تجربه کارگاهی دارد. به همین دلیل، دستمزد استادکاران این رشته بالاتر از سایر روشها است.
هزینه بالای تجهیزات و گاز مصرفی
اینورترهای تخصصی جوشکاری TIG (به خصوص مدلهای AC و پالسی) قیمت بالایی دارند. همچنین قیمت کپسول و گاز آرگون با خلوص بالای ۹۹٫۹۹ درصد به عنوان یک هزینه جاری، قیمت تمام شده هر متر جوش را افزایش میدهد.
نکته تجربی: یک استادکار باسابقه میداند که عیب اصلی سرعت پایین این روش را میتوان با چیدمان و آمادهسازی درست قطعات (فیتآپ) تا حدودی جبران کرد. اگر درز میان دو قطعه کار کوچکترین فاصله نامنظمی داشته باشد، سرعت کار در روش TIG به یکسوم کاهش مییابد و مصرف فیلر و گاز دو برابر میشود. ترفند کارگاهی این است که پیش از شروع ذوب اصلی، لبهها را کاملاً با سنگ فرز یکدست کنید و با خالجوشهای مینیاتوری در فواصل منظم، درز را فیکس کنید.
کاربردهای جوشکاری تیگ در صنعت
جوش آرگون امروزه یکی از حیاتیترین و استراتژیکترین روشهای اتصال در زیرساختهای صنعتی به شمار میرود. به دلیل توسعه صنایع مادر، نیاز به استادکاران و تجهیزات این رشته روز به روز در حال افزایش است.
صنایع هوافضا و خودروسازی
در صنایع هوایی، اتصال بدنه هواپیماها و نازلهای سوخت که از جنس تیتانیوم و آلیاژهای فوقسبک هستند، به دلیل حساسیت بالا به ترکهای میکروسکوپی، با جوشکاری TIG اجرا میشوند. در صنعت خودروسازی نیز برای ترمیم و جوشکاری سرسیلندر آلومینیومی خودروها که در اثر حرارت یا آببندی ناقص دچار سوختگی یا خوردگی شدهاند، این روش تنها راهحل بازگرداندن قطعه به وضعیت استاندارد بدون تغییر شکل است.
صنایع غذایی، دارویی و پتروشیمی
در خطوط انتقال شیر، فرآوردههای دارویی و مخازن شیمیایی پتروشیمی، کوچکترین ناهمواری در داخل لولهها میتواند محل تجمع باکتریها یا آغازگر فرسایش و نشتی باشد. جوشکاری TIG با ایجاد گردهجوشهای داخلی کاملاً صاف و همسطح، سلامت این خطوط را تضمین میکند.
نکته: در پروژههای خطوط لوله پتروشیمی ایران، کوچکترین لرزش دست یا تنظیم نبودن دبی گاز که منجر به عیب “ذوب ناقص در ریشه” (Lack of Penetration) شود، در فیلم رادیوگرافی آشکار شده و کل خط جوش رد (ریجکت) میشود. کنترل خونسردی، تنظیم دقیق آمپراژ و تسلط بر زاویه دید نسبت به حوضچه، کلید طلایی تأیید جوش شماست.
تفاوت جوش آرگون با سایر روشهای جوشکاری
جوشکاری TIG تنها روش موجود در صنعت نیست و سه روش اصلی TIG، MMA (الکترود دستی) و MIG/MAG (CO₂) بیشترین کاربرد را دارند. انتخاب بین این روشها به عواملی مانند نوع فلز، ضخامت قطعه، سرعت اجرا، کیفیت مورد انتظار و هزینه بستگی دارد.
تفاوت با جوش الکترود دستی (MMA):
جوش آرگون از الکترود تنگستن غیرمصرفی و گاز محافظ استفاده میکند، در حالی که در جوش الکترود دستی، الکترود روکشدار هم نقش فلز پرکننده و هم محافظت از حوضچه را ایفا میکند. جوش آرگون به دلیل کنترل بالا و کیفیت ظاهری بهتر، در صنایع حساس و قطعات نازک استفاده میشود، در حالی که جوش الکترود دستی به دلیل هزینه کمتر و امکان استفاده در فضای باز، در پروژههای ساختمانی و تعمیراتی کاربرد بیشتری دارد.
تفاوت با جوش CO₂ (MIG/MAG):
هر دو روش از گاز محافظ استفاده میکنند، اما هدف آنها متفاوت است. جوش آرگون برای دقت و کیفیت بالا طراحی شده، در حالی که جوش MIG/MAG برای افزایش سرعت و تولید انبوه استفاده میشود. در جوش آرگون، الکترود تنگستن مصرف نمیشود و سیم جوش به صورت دستی اضافه میشود، اما در جوش MIG/MAG، سیم جوش به صورت پیوسته و خودکار تغذیه میشود که سرعت کار را به شکل قابل توجهی افزایش میدهد.
نکته تجربی: یک استادکار باسابقه هرگز نمیپرسد “کدام روش بهتر است؟” بلکه میگوید “کدام روش برای این قطعه درست است؟”. اگر در پروژه ساخت مخزن استیل دارویی به دلیل عجله یا کاهش هزینهها به سراغ جوش MIG/MAG بروید، ظاهر کار با پاششهای ریز خراب شده و در تست اشعه ایکس با تخلخلهای بیش از حد مجاز مواجه میشوید. در مقابل، جوش دادن شاسی کامیون یا تیرآهنهای ضخیم با آرگون، هدر دادن وقت، گاز و سرمایه کارگاه است.
تجهیزات و اجزای مورد نیاز در جوشکاری TIG
برای راهاندازی یک ایستگاه کاری استاندارد جوشکاری آرگون، شناخت دقیق قطعات و هماهنگی آنها با یکدیگر اهمیت حیاتی دارد.
سیستم تأمین و مدیریت گاز محافظ
کپسول گاز آرگون:
سیلندرهای فولادی با رنگ بدنه مشکی یا متمایز در ظرفیتهای ۲۰، ۴۰ و ۵۰ لیتری عرضه میشوند و گاز را با فشار حدود ۱۵۰ بار ذخیره میکنند. خلوص گاز برای خروجی نقرهای کار، باید حداقل ۹۹٫۹۹ درصد باشد.
رگولاتور و مانومتر:
رگولاتور فشار بالای داخل کپسول را به فشار کاری امن کاهش میدهد. مانومتر متصل به آن با دو نشانگر مجزا، میزان گاز باقیمانده در کپسول (بر حسب بار یا PSI) و دبی گاز خروجی به سمت تورچ (بر حسب لیتر بر دقیقه) را نشان میدهد.
انواع تورچ آرگون
تورچهای هواخنک (سری ۱۷ و ۲۶):
توسط هوای محیط و جریان گاز آرگون عبوری خنک میشوند و برای جریانهای زیر ۲۰۰ آمپر کاربرد دارند.
تورچهای آبخنک (سری ۱۸):
دارای شیلنگهای رفت و برگشت آب هستند و برای ذوب فلزات در آمپراژهای بالای ۲۰۰ آمپر طراحی شدهاند.
تورچهای شستیدار (سوئیچی):
یک کلید الکترونیکی روی بدنه تورچ قرار دارد که با فشردن آن، فرمان جریان برق و گاز به صورت همزمان از اینورتر صادر میشود.
تورچهای شیردار (سوپاپی):
کنترل قطع و وصل گاز به صورت دستی و با چرخاندن پیچ کوچکی روی تورچ انجام میشود که بیشتر در سیستمهای قدیمی کاربرد دارد.
الکترودهای تنگستن و کدهای رنگی
الکترود تنگستن قلب فرایند جوشکاری TIG است که بر اساس افزودن اکسیدهای فلزی مختلف، خواص پایداری قوس، هدایت الکتریکی و طول عمر آن بهبود یافته است. استاندارد بینالمللی رنگبندی برای شناسایی آسان این آلیاژها تعریف شده است:
تنگستن سبز (خالص): حاوی ۹۹٫۵ درصد تنگستن خالص، ظرفیت حمل جریان پایین، مناسب برای جریان متناوب (AC) و جوشکاری آلومینیوم و منیزیم.
تنگستن قرمز (توریمدار): حاوی ۲ درصد اکسید توریم، محبوبترین و پرمصرفترین الکترود در مصارف صنعتی، پایداری قوس فوقالعاده، مناسب برای جریان مستقیم (DC) و اتصال فولادهای کربنی، استیل، مس و تیتانیوم.
تنگستن سفید (زیرکونیمدار): مقاومت بالا در برابر آلودگی، ویژه جریان متناوب (AC) و ذوب آلیاژهای حساس آلومینیوم.
تنگستن خاکستری (سریومدار): همهکاره با عملکرد عالی در آمپراژهای پایین برای هر دو جریان AC و DC.
تنگستن طلایی (لانتانومدار): جایگزین اصلی و بیخطر تنگستن قرمز با طول عمر بالا و شروع قوس عالی در جریان مستقیم.
نکته تجربی: هرگز نوک مخروطی تنگستن را در جریان مستقیم (DC) به صورت ۱۰۰ درصد تیز و خنجری رها نکنید. اگر نوک بیش از حد تیز باشد، در ثانیههای اول جوشکاری، نوک بسیار باریک آن بر اثر چگالی جریان بالا ذوب شده و به داخل حوضچه مذاب میافتد. ترفند کارگاهی این است که پس از تیز کردن طولی، نوک تنگستن را به اندازه یک نیممیلیمتر به صورت تخت (Flat) سنگ بزنید. این پخ مینیاتوری، ظرفیت حرارتی نوک الکترود را بالا برده و پایداری قوس را بدون ریزش تنگستن تضمین میکند.
سیم جوش (فیلر متال)
سیم جوش وظیفه پر کردن فاصله میان دو قطعه و تشکیل ساختار مکانیکی اتصال را بر عهده دارد. انتخاب فیلر باید کاملاً با آلیاژ فلز پایه همخوانی داشته باشد:
فیلرهای استیل و فولاد:
-
ER70S-6: برای فولادهای معمولی و ساختمانی، حاوی عناصر اکسیژنزدا
-
ER308L: برای استیل ضدزنگ معمولی (سری ۳۰۴)
-
ER316L: برای استیلهای مقاوم به اسید (سری ۳۱۶)
-
ER309L: برای اتصال ناهمگون استیل به آهن
حرف L در انتهای کدها نشاندهنده کربن پایین (Low Carbon) است که از ایجاد ترک در مرز دانههای جوش جلوگیری میکند.
فیلرهای آلومینیوم:
-
ER4043: حاوی ۵ درصد سیلیسیم، سیالیت حوضچه را بالا برده و خطر ترک خوردگی را کاهش میدهد (مناسب برای آلومینیومهای سری ۶۰۰۰)
-
ER5356: حاوی ۵ درصد منیزیم، استحکام کششی بالا، مناسب برای قطعات نیازمند آنودایز یا تحمل بارهای ساختاری
اینورتر جوشکاری آرگون
قلب تپنده جوش آرگون، دستگاه اینورتر است که وظیفه تبدیل جریان برق شهر به جریان مناسب خروجی با آمپراژ بالا را بر عهده دارد.
دستگاههای آنالوگ در مقابل دیجیتال:
در مدلهای آنالوگ، تنظیمات به چند ولوم ساده برای تغییر آمپراژ محدود میشود. اما در اینورترهای دیجیتال، میکروپروسسور هوشمند امکان تنظیم دقیق “پیشگاز”، “جریان پایه”، “فرکانس پالس” و “پسگاز” را فراهم میکند.
دستگاههای هواخنک و آبخنک:
در مدلهای هواخنک، فنهای داخلی وظیفه دفع حرارت را بر عهده دارند که برای کارهای سبک و نیمهصنعتی مناسب است. در مدلهای صنعتی و سنگین، یک یونیت گردش آب (چیلر) مجزا به دستگاه متصل میشود تا در آمپراژهای بالا از داغ شدن برد جلوگیری کند.
راهنمای جامع تنظیمات و آمپراژ دستگاه جوش آرگون
تنظیم صحیح پارامترهای خروجی روی برد اینورتر، مرز میان یک اتصال مهندسی شده و یک فلز سوخته و دفرمه را تعیین میکند.
اصول تعیین آمپراژ بر اساس ضخامت قطعه
یک قاعده استاندارد برای فولادهای کربنی و استیل میگوید که به ازای هر یک میلیمتر ضخامت فلز پایه، به جریانی در حدود ۳۰ تا ۴۰ آمپر نیاز داریم:
شدت جریان مورد نیاز (آمپر) = ضخامت فلز (میلیمتر) × ۴۰
به عنوان مثال، برای اتصال دو لبه ورق استیل با ضخامت ۲ میلیمتر، آمپراژ پایه باید روی عددی بین ۶۰ تا ۸۰ آمپر تنظیم شود. برای فلزاتی مانند آلومینیوم و مس که رسانای شدید حرارت هستند، این عدد تا ۲۵ درصد افزایش مییابد.
جریان مستقیم (DC) در مقابل جریان متناوب (AC)
چه زمانی از جریان مستقیم (DC) استفاده کنیم؟
در بیش از ۸۰ درصد پروژهها از حالت قطبیت مستقیم یعنی منفی بودن تورچ (DCEN) استفاده میشود. در این حالت، ۷۰ درصد حرارت در سمت قطعه کار و ۳۰ درصد آن در نوک تنگستن تخلیه میشود. این تنظیمات برای نفوذ بالا و ذوب تمیز فولاد، استیل ضدزنگ و مس ایدهآل است.
چرا برای آلومینیوم حتماً به جریان متناوب (AC) نیاز داریم؟
سطح آلومینیوم بلافاصله در مجاورت هوا با لایهای از اکسید آلومینیوم پوشانده میشود. خود آلومینیوم در دمای حدود ۶۶۰ درجه سانتیگراد ذوب میشود، اما لایه اکسیدی برای ذوب به دمایی نزدیک به ۲۰۰۰ درجه سانتیگراد نیاز دارد. جریان متناوب (AC) با تغییر مداوم جهت حرکت الکترونها، در نیمسیکل مثبت لایه اکسید سخت را متلاشی کرده (خاصیت اکسیدزدایی) و در نیمسیکل منفی، حرارت لازم برای ذوب عمیق فلز را ایجاد میکند.
نقش تنظیم فرکانس و بالانس در جریان متناوب:
در اینورترهای دیجیتال تخصصی، دو ولوم حیاتی به نامهای بالانس (AC Balance) و فرکانس (AC Frequency) وجود دارد. بالانس مشخص میکند که چند درصد از زمان هر سیکل به پاکسازی اکسید و چند درصد به نفوذ اختصاص یابد. فرکانس (بین ۵۰ تا ۲۵۰ هرتز) سرعت تعویضها را تعیین میکند؛ هرچه فرکانس بالاتر باشد، قوس متمرکزتر، خط جوش باریکتر و صدای قوس تیزتر میشود.
قابلیت پالس و تنظیمات پیشرفته
اگر با چالش سوراخ شدن یا پیچیدگی ورقهای نازک (زیر یک میلیمتر) مواجه هستید، استفاده از سیستم پالس راهحل مشکل است. در این حالت، جریان خروجی به صورت مداوم بین یک آمپر بالا (پیک) و یک آمپر پایین (بیس) نوسان میکند.
در زمان آمپر پیک، فلز پایه ذوب شده و حوضچه شکل میگیرد. بلافاصله جریان به سطح آمپر بیس افت میکند و در این کسری از ثانیه، حوضچه فرصت مییابد تا کمی خنک و منجمد شود بدون اینکه قوس خاموش گردد. این جابجایی مداوم، حرارت ورودی کل به قطعه را به شدت کاهش میدهد و امکان پیشبردن ظریفترین ورقها را بدون خطر فروپاشی حوضچه فراهم میکند.
تنظیم زمان گاز پیش و پس از جوشکاری
زمان پیشگاز (Pre-Flow):
این پارامتر مشخص میکند که پس از فشردن شستی تورچ، گاز آرگون چند ثانیه زودتر از ایجاد قوس جریان یابد. تنظیم این زمان روی حدود ۰٫۵ تا ۱ ثانیه، هوای آلوده محیط را از داخل نازل سرامیکی بیرون رانده و قوس در فضایی کاملاً ایزوله متولد میشود.
زمان پسگاز (Post-Flow):
این تنظیم مهمترین فاکتور برای جلوگیری از سیاه شدن نوک تنگستن است. زمان پسگاز باید به ازای هر ۱۰ آمپر جریان، حدود ۱ ثانیه تنظیم شود (مثلاً برای ۸۰ آمپر، ۸ ثانیه). در این مدت، تورچ را ثابت روی نقطه پایان نگه دارید تا جریان گاز خروجی، تنگستن و حوضچه را خنک کند.
نکته تجربی: پس از اتمام جوشکاری و قطع قوس، به نوک الکترود تنگستن خیره شوید. اگر نوک تنگستن پس از قطع جریان گاز، رنگی تیره، آبی یا سیاه پیدا کرد، یعنی زمان پسگاز شما کم است. زمان پسگاز را ثانیه به ثانیه بالا ببرید تا جایی که پس از قطع کامل گاز، نوک تنگستن کاملاً براق، نقرهای و تمیز باقی بماند. این ترفند ساده، شما را از تیز کردن مدام تنگستن در طول روز بینیاز میکند.
راهنمای تبدیل اینورتر معمولی به اینورتر جوشکاری آرگون
یکی از سوالات پرتکرار کاربران این است که آیا با یک دستگاه جوش برق معمولی (صندلی یا اینورتر دستی) میتوان کار آرگون انجام داد؟ پاسخ مثبت است؛ این روش به “تیگ خراشی” معروف است.
متعلقات مورد نیاز:
به یک تورچ شیردار نیاز دارید. کابل خروجی تورچ باید به قطب منفی دستگاه اینورتر جوشکاری متصل شود و انبر اتصال به قطب مثبت (برعکس جوشکاری برق). شیلنگ گاز تورچ نیز مستقیماً به رگولاتور کپسول آرگون متصل میگردد.
مزایا و محدودیتها:
بزرگترین مزیت، راهاندازی کار با کمترین هزینه اولیه است. اما محدودیتها بسیار جدی هستند: سیستم پیشگاز و پسگاز اتوماتیک ندارید و باید شیر تورچ را به صورت دستی باز و بسته کنید؛ در نتیجه مصرف گاز به شدت بالا میرود. همچنین به دلیل عدم وجود سیستم فرکانس بالا، برای ایجاد قوس مجبورید نوک تنگستن را به قطعه کار بزنید و بلند کنید که باعث چسبیدن نوک تنگستن، دفرمه شدن سریع آن و ورود ناخالصی به حوضچه مذاب میشود.
نکته تجربی: اگر مجبور به استفاده از روش خراشی با اینورتر معمولی شدید، برای جلوگیری از کچل شدن و چسبیدن مدام نوک تنگستن به ورق، یک تکه مس یا کربن ضخیم در کنار محل شروع جوشکاری قرار دهید. قوس را ابتدا روی آن تکه مس ایجاد کنید و بعد از پایدار شدن پلاسما، حوضچه را به آرامی به روی فلز اصلی هدایت کنید. با این ترفند کارگاهی، کیفیت ریشه کار به شدت بالا میرود و عمر نوک تنگستن چند برابر میشود.
نکات اجرایی و مهارت حرکت دست در جوش آرگون
پس از تشکیل قوس، نوبت به هدایت حوضچه و ایجاد گردهجوشی یکنواخت میرسد. این بخش کاملاً به مهارت حرکتی و کنترل زوایای دست شما بستگی دارد.
زاویه استاندارد تورچ و فیلر:
تورچ باید زاویهای بین ۷۰ تا ۸۰ درجه نسبت به سطح کار داشته باشد و کمی به سمت مسیر پیشروی متمایل شود (تکنیک پسدستی). سیم جوش یا فیلر باید با زاویهای بسیار کم و خوابیده، حدود ۱۵ تا ۲۰ درجه نسبت به سطح قطعه کار نگه داشته شود تا بدون برخورد ناخواسته با نوک تنگستن، مستقیماً به لبه جلویی حوضچه مذاب تزریق شود.
انواع حرکت دست برای ایجاد گردهجوش یکنواخت:
حرکت ضربانی یا نقطهای (Dabbing):
تورچ با سرعت ثابت پیش میرود و فیلر به صورت ضربهای و با ریتمی منظم (یک ثانیه در میان) وارد حوضچه شده و خارج میشود. بهترین تکنیک برای ایجاد گردهجوشهای فلسماهی منظم روی استیل.
حرکت موجی یا گهوارهای (Walking the Cup):
نازل سرامیکی تورچ کاملاً روی لبههای درز جوش تکیه داده میشود و با حرکت مچ دست، تورچ به صورت زیگزاگی و گهوارهای به سمت جلو غلتانده میشود. این روش خستگی دست را کاهش داده و خطجوشهایی فوقالعاده پهن و یکدست در لولههای ضخیم پتروشیمی ایجاد میکند.
حرکت خطی بدون فیلر (Fusing):
در ورقهای بسیار نازک، نیازی به سیم جوش نیست؛ دست به صورت خطی، صاف و با سرعت یکنواخت حرکت میکند تا لبههای دو فلز مستقیماً در هم ذوب و قفل شوند.
نکته تجربی: یک اشتباه رایج در میان جوشکاران، خارج کردن بیش از حد فیلر از چتر گاز محافظ در زمان عقب کشیدن دست است. وقتی فیلر را برای ضربه بعدی عقب میکشید، اگر نوک سرخشده سیم جوش از محدوده گاز آرگون خارج شود، فوراً با اکسیژن هوا واکنش داده و یک عدسی اکسید شده سیاه بر روی نوک آن شکل میگیرد. در ضربه بعدی، این آلودگی مستقیماً وارد حوضچه شده و جوش را پوک میکند. همیشه نوک فیلر را در نزدیکترین فاصله ممکن به سرامیک تورچ (داخل حریم گاز) نگه دارید و فقط با لرزش مچ، آن را به داخل ذوب هدایت کنید.
اشتباهات رایج در جوش آرگون که کیفیت جوش را کاهش میدهند
بسیاری از عیوب مانند آلودگی جوش، تخلخل، تغییر رنگ بیش از حد و کاهش استحکام اتصال، نتیجه چند خطای ساده اما تأثیرگذار هستند:
تماس الکترود تنگستن با قطعه کار یا حوضچه مذاب:
یکی از رایجترین اشتباهات که باعث آلودگی نوک الکترود و کاهش پایداری قوس میشود. در این شرایط، صدا و رنگ قوس تغییر میکند. الکترود را با احتیاط خارج کرده، روی سنگ سنباده اختصاصی تیز کنید و در صورت نیاز نوک را دوباره شکل دهید.
استفاده از دبی نامناسب گاز آرگون:
دبی بیش از حد گاز باعث تلاطم در اطراف حوضچه مذاب و حتی مکش هوای محیط به داخل ناحیه جوش میشود. دبی کم نیز محافظت کافی فراهم نمیکند.
تمیز نکردن سطح قطعه قبل از جوشکاری:
وجود روغن، گریس، زنگزدگی، رنگ یا آلودگی روی سطح فلز، یکی از دلایل اصلی ایجاد تخلخل در جوش است. سطح قطعه را با برس استیل، سنباده یا حلال مناسب کاملاً تمیز کنید.
انتخاب نادرست آمپراژ دستگاه:
آمپراژ بیش از حد باعث سوختگی، سوراخ شدن ورق و افزایش ناحیه متأثر از حرارت میشود. آمپراژ پایین نیز نفوذ جوش را کاهش داده و اتصال ضعیفی ایجاد میکند.
قطع سریع گاز پس از پایان جوشکاری:
برخی جوشکاران بلافاصله پس از پایان جوش، تورچ را از روی قطعه دور میکنند. این کار باعث میشود حوضچه مذاب و نوک داغ تنگستن پیش از سرد شدن کامل در معرض هوا قرار گرفته و اکسید شوند.
حرکت نامنظم دست و تزریق ناهماهنگ فیلر:
حرکتهای ناگهانی یا تزریق بیش از حد فیلر باعث ناهمواری، افزایش عرض جوش و کاهش زیبایی ظاهری اتصال میشود. این مهارت با تمرین مستمر و تکرار به دست میآید.
عیوب متداول در جوشکاری آرگون و روشهای رفع آن
شناخت ریشهای عیوب جوشکاری، اولین قدم برای اصلاح پارامترها و رسیدن به اتصالی بدون نقص است:
ناخالصی تنگستن:
-
علل: تماس نوک الکترود با حوضچه یا فیلر، آمپراژ بیش از حد بالا، سنگزنی عرضی و اشتباه تنگستن
-
راهحل: حفظ فاصله ثابت ۲ تا ۳ میلیمتری قوس، تنظیم آمپر متناسب با قطر الکترود، سنگزنی طولی و ایجاد پخ مینیاتوری در نوک
تخلخل و خللفرج:
-
علل: وزش باد و انحراف چتر گاز محافظ، دبی گاز نامناسب (خیلی کم یا زیاد)، وجود چربی، زنگ یا رطوبت روی سطح
-
راهحل: محصور کردن محیط با پرده برزنتی ضدباد، تنظیم دبی گاز روی ۷ تا ۱۰ لیتر بر دقیقه، چربیزدایی و برسکاری کامل فلز پایه
ناخالصیهای اکسیدی:
-
علل: پاکسازی نشدن پوستههای اکسیدی قدیمی، حفاظت ناقص گاز در میان پاسهای جوش
-
راهحل: برسکاری مکانیکی لایهها پیش از شروع هر پاس، کنترل زاویه تورچ برای پوشش کامل اتمسفر خنثی
عدم ذوب کافی و نفوذ:
-
علل: پایین بودن آمپراژ اینورتر، سرعت حرکت بسیار بالای دست اپراتور
-
راهحل: افزایش آمپراژ دستگاه بر اساس ضخامت قطعه، کنترل و کاهش سرعت پیشروی برای تشکیل درست حوضچه
نکته تجربی: اگر در حین جوشکاری آرگون با عیب تخلخل یا ناخالصی مواجه شدید، هرگز روی همان جوش معیوب دوباره جوشکاری نکنید تا عیب را مخفی کنید؛ این کار ساختار متالورژیکی را ضعیفتر میکند. ابتدا با سنگ فرز انگشتی یا مینیفرز، خط جوش معیوب را تا رسیدن به فلز سالم و بکر زیرین کاملاً بتراشید، مجدداً با استون چربیزدایی کنید و سپس با تنظیم دقیق پیشگاز و پسگاز، پاس جدید را اجرا کنید.
عوارض، خطرات و نکات ایمنی در جوشکاری آرگون
جوشکاری TIG به دلیل ویژگیهای فیزیکی خاص خود، خطرات پنهانی برای سلامت اپراتور دارد که با خطرات جوشکاری سنتی متفاوت است:
خطرات اختصاصی جوشکاری آرگون بر سلامت انسان
اشعه ماوراء بنفش شدید (UV):
به دلیل خلوص بالای گاز آرگون و عدم وجود دود غلیظ، میزان تابش اشعه ماوراء بنفش در این روش تا چند برابر بیشتر از جوشکاری معمولی است. قرار گرفتن در معرض این اشعه بدون حفاظت کافی، علاوه بر سوختگی شدید پوست، در طولانیمدت ریسک ابتلا به سرطان پوست و آب مروارید چشم را افزایش میدهد.
تولید گاز سمی اوزون در اطراف قوس:
اشعه ماوراء بنفش شدید قوس، مولکولهای اکسیژن موجود در هوای محیط را شکسته و گاز اوزون (O₃) تولید میکند. استنشاق این گاز سمی، ریهها را تحریک کرده و باعث سرفه، تنگی نفس، سردرد و در صورت مداومت، آسیبهای جدی به بافت ریه میشود.
غبارهای رادیواکتیو تنگستن توریمدار:
الکترود تنگستن قرمز حاوی عنصر رادیواکتیو توریم است. خطر اصلی هنگام تیز کردن و سنگزنی الکترود رخ میدهد. ذرات ریز غبار حاوی ذرات آلفا هستند و استنشاق آنها، ریسک سرطان ریه را افزایش میدهد.
تجهیزات حفاظت فردی لازم (PPE) مخصوص جوشکاری آرگون
ماسک جوشکاری اتوماتیک دیجیتال: سرعت تیره شدن شیشه ماسک اهمیت حیاتی دارد. شیشه باید قابلیت تنظیم درجه تیرگی (DIN) بین شماره ۱۰ تا ۱۳ را داشته باشد.
سیستم تهویه موضعی یا ماسک فیلتردار: برای در امان ماندن از گاز اوزون و غبارهای تنگستن، استفاده از ماسکهای فیلتردار مخصوص (کلاس P۳) یا اگزاست فنهای مکنده در بالای سر جوشکار الزامی است.
پیشبند و آستینچههای چرمی کامل: برای پوشش دادن کوچکترین منافذ لباس جهت جلوگیری از نفوذ اشعه UV.
چرا لباس جوشکاری آرگون قرمز یا بسیار ضخیم است؟
چرم؛ سد مطلق در برابر نفوذ فرکانسهای UV:
پارچههای نخی یا کتان معمولی، بافت سلولی باز دارند و اشعه فرکانس بالا (UV) حاصل از قوس TIG میتواند به راحتی از آن عبور کرده و پوست را بسوزاند. چرم طبیعی با ساختار متراکم و چگالی بالا، مانع عبور اشعه میشود.
راز روانشناختی و فیزیکی رنگ قرمز:
رنگهای تیره مانند قرمز یا قهوهای تیره، اشعه را جذب میکنند و خطر سوختگی را کاهش میدهند، در حالی که رنگهای روشن اشعه را بازتاب میدهند و میتوانند باعث سوختگی زیر ماسک شوند. همچنین در فرایند دباغی صنعتی مقاوم (Chrome-tanned)، چرمها به رنگ قرمز یا قهوهای در میآیند که بیشترین مقاومت را در برابر حرارت و تابش قوس دارند.
نکته ایمنی: اگر از الکترود تنگستن قرمز (توریمدار) استفاده میکنید، سنگزنی آن نیاز به دستگاه سنگ سنباده اختصاصی با مکش غبار (واکیوم) دارد. هرگز از سنگ سنباده عمومی کارگاه استفاده نکنید تا غبار رادیواکتیو پخش نشود. همچنین حتماً از ماسک ضدغبار با فیلتر HEPA استفاده کنید و بعد از اتمام کار دستها را با آب و صابون بشویید.
اینورترهای جوشکاری آرگون آروا
اینورترهای جوشکاری آرگون آروا با بهرهگیری از فناوری روز، قطعات باکیفیت و طراحی متناسب با شرایط کاری ایران، به یکی از گزینههای قابل اعتماد برای جوشکاران حرفهای و کارگاههای صنعتی تبدیل شدهاند. این دستگاهها با هدف ارائه قوس پایدار، راندمان بالا و دوام مناسب در شرایط کاری سنگین طراحی شدهاند.
مزایای اینورترهای جوشکاری آروا:
-
گارانتی ۷۰ ماهه
-
خدمات پس از فروش گسترده در سراسر کشور
-
برخورداری از نشان استاندارد ملی ایران
-
طراحی و تولید مطابق با استانداردهای بینالمللی
-
استفاده از قطعات و مواد اولیه باکیفیت
-
طراحی بهینه برای سازگاری با شرایط برق و اقلیم ایران
سیستم خنککاری بهینه، داکتهای هوای مهندسی شده و فنهای قدرتمند به این دستگاهها کمک میکنند تا در استفادههای طولانیمدت و شرایط کاری سنگین، عملکردی پایدار داشته باشند و احتمال توقف ناشی از افزایش دما کاهش پیدا کند.
کلام پایانی
جوشکاری آرگون (TIG)، استاندارد طلایی صنایع مدرن برای اتصال فلزات حساس و ورقهای فوقنازک است. این روش با حذف کامل پاشش، دود و گلجوش، محیطی پاکیزه و مهندسی شده را برای خلق گردهجوشهای مینیاتوری فراهم میکند. اگرچه دستیابی به این کیفیت نیازمند مهارت بالای دست، تنظیمات دقیق دستگاه و رعایت اصول ایمنی است، اما خروجی کار نهایی ارزش این دقت را دارد.
پاسخ به سوالات متداول
آیا میتوان با اینورتر معمولی جوشکاری آرگون انجام داد؟
بله، به روش تیگ خراشی امکانپذیر است؛ اما به دلیل چسبیدن مدام تنگستن، مصرف بالای گاز و نداشتن سیستم فرکانس بالا (HF)، برای کارهای حساس توصیه نمیشود.
تفاوت جوش TIG با MIG در چیست؟
در TIG (آرگون) از الکترود ثابت تنگستن استفاده میشود که فرایندی دو دستی، کند و بسیار مینیاتوری است. در MIG (CO₂) سیم جوش اتوماتیک تغذیه میشود و فرایندی تکدستی با سرعت بالا برای سازههای ضخیم است.
چرا جوش آرگون تخلخل یا آلودگی پیدا میکند؟
به دلیل انحراف گاز محافظ در اثر وزش باد، تنظیم نبودن دبی مانومتر، یا وجود رطوبت، چربی، رنگ و زنگزدگی روی سطح فلز و سیم فیلر.
عوارض اصلی جوشکاری آرگون چیست و چگونه پیشگیری میشود؟
تابش شدید اشعه فرابنفش (UV)، تولید گاز سمی اوزون و غبار رادیواکتیو تنگستن قرمز هنگام سنگزنی. پیشگیری با ماسک اتوماتیک، لباس چرمی ضخیم و تهویه کارگاه انجام میشود.
برای جوش دادن آلومینیوم با آرگون به چه نوع جریانی نیاز داریم؟
حتماً به جریان متناوب (AC)؛ زیرا نیمسیکل مثبت آن پوسته سخت اکسید آلومینیوم را متلاشی (اکسیدزدایی) و نیمسیکل منفی آن عمق فلز را ذوب میکند.